




ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- ଏକ ନୂତନ ରବର କାରଖାନା ପାଇଁ 5ଟି ମୁଖ୍ୟ ଷ୍ଟେସନରେ ଉପକରଣ ଆବଶ୍ୟକ - କଟିଂ, ଡିଫ୍ଲାସିଂ, ପୃଥକୀକରଣ, ସଫା କରିବା/ଶୁଖାଇବା ଏବଂ ଫିନିସିଂ - ଏବଂ ସଠିକ୍ କ୍ରମରେ ସେଗୁଡ଼ିକୁ କିଣିବା ତାଲିକା ପରି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
- ଗୋଟିଏ ବାୟୁ-ଶକ୍ତି ଡିଫ୍ଲାସିଂ ମେସିନ୍ ପ୍ରତି ମିନିଟରେ ପ୍ରାୟ 4 କିଲୋଗ୍ରାମ ଅଂଶ OD 3-80 mm ରେ ପ୍ରକ୍ରିୟାକରଣ କରେ, ସମାନ ଷ୍ଟେସନର 40-50 ଗୁଣ ମାନୁଆଲ୍ ଟ୍ରିମିଂ ପ୍ରୟାସକୁ ବଦଳାଇଥାଏ।
- ଏକ ପର୍ଯ୍ୟାୟ 1 ଷ୍ଟାର୍ଟର ସେଲ୍ (ଡିଫ୍ଲାସିଂ ମେସିନ୍ + 0.25 kW ଭାଇବ୍ରେଟିଂ ସେପାରେଟର୍ + CNC ଓଜନ କଟର୍) ସାଧାରଣତଃ 25-30 m² ରେ ଫିଟ୍ ହୁଏ ଏବଂ 4-6 ସପ୍ତାହ ମଧ୍ୟରେ ସ୍ଥିର ଆଉଟପୁଟ୍ ରେ ପହଞ୍ଚିଥାଏ - ଆମର ଅଭିଜ୍ଞତାରୁ ସାଧାରଣ ମୂଲ୍ୟ।
- CNC ରବର ଷ୍ଟ୍ରିପ୍ କଟିଂ ମେସିନଗୁଡ଼ିକ 600, 800 ଏବଂ 1,000 ମିମି କଟିଂ ଓସାରରେ ଆସିଥାଏ, ସମସ୍ତ 20 ମିମି ମୋଟା ପର୍ଯ୍ୟନ୍ତ ଷ୍ଟକରେ ପ୍ରତି ମିନିଟରେ 80 କଟ୍ ରେଟିଂ ହୋଇଥାଏ, ତେଣୁ ଗୋଟିଏ ମଡେଲ୍ ଲାଇନ ଅଧିକାଂଶ ନୂତନ-କାରଖାନା ଅଂଶ ପୋର୍ଟଫୋଲିଓକୁ କଭର୍ କରେ।
ସଂକ୍ଷିପ୍ତ ଉତ୍ତର:ଏକ ନୂତନ ରବର ପାର୍ଟସ କାରଖାନା ପାଞ୍ଚଟି କୋର ଷ୍ଟେସନ ପାଇଁ ରବର ପ୍ରକ୍ରିୟାକରଣ ଉପକରଣ କିଣିବା ଉଚିତ - କଟିଂ, ଡିଫ୍ଲାସିଂ, ପୃଥକୀକରଣ, ସଫା କରିବା/ଶୁଷ୍କ କରିବା, ଏବଂ ଫିନିସିଂ - କିନ୍ତୁ ଏକାଥରେ ନୁହେଁ। ଏକ ଡିଫ୍ଲାସିଂ ମେସିନ୍ ଏବଂ ଏକ ଭାଇବ୍ରେଟିଂ ସେପାରେଟର ସହିତ ଆରମ୍ଭ କରନ୍ତୁ, କାରଣ ସେହି ଯୋଡା ପ୍ରଥମ ଦିନରେ ସବୁଠାରୁ ଭାରୀ ମାନୁଆଲ୍ ଶ୍ରମ ବାଧାକୁ ଦୂର କରେ, ତା'ପରେ ପରିମାଣ ବୃଦ୍ଧି ପାଇବା ସହିତ CNC କଟିଂ ଏବଂ ସଫା କରିବା ଉପକରଣ ଯୋଡନ୍ତୁ। ଏହି କ୍ରମ ଆପଣଙ୍କ ନଗଦକୁ ସୁରକ୍ଷା ଦିଏ ଏବଂ ପରବର୍ତ୍ତୀ ଅପଗ୍ରେଡ୍ ଆପଣଙ୍କ ପୂର୍ବରୁ ଥିବା ମେସିନ୍ ସହିତ ସୁସଙ୍ଗତ ରଖେ।
ଅଧିକାଂଶ ନୂତନ ରବର କାରଖାନା ମୋଲ୍ଡିଂ ପ୍ରେସ୍ ଉପରେ ଅଧିକ ଖର୍ଚ୍ଚ କରନ୍ତି, ତା’ପରେ ସେମାନେ ଆବିଷ୍କାର କରନ୍ତି ଯେ ଫ୍ଲାସ୍-କଭର୍ ଅଂଶଗୁଡ଼ିକୁ ହାତରେ କାଟିବା, ସଜାଡ଼ିବା ଏବଂ ସଫା କରିବା ସେମାନଙ୍କର ପ୍ରକୃତ ଉତ୍ପାଦନକୁ କଡ଼ାକଡ଼ି କରିଥାଏ। ପ୍ରେସ୍ ହେଉଛି ଶୃଙ୍ଖଳରେ କେବଳ ଗୋଟିଏ ଲିଙ୍କ - ପୋଷ୍ଟ-ମୋଲ୍ଡିଂ ଷ୍ଟେସନଗୁଡ଼ିକ ନିଷ୍ପତ୍ତି ନିଅନ୍ତି ଯେ ପ୍ରତ୍ୟେକ ସିଫ୍ଟରେ କୋଠାରୁ କେତେ ବିକ୍ରୟଯୋଗ୍ୟ ଅଂଶ ଛାଡିବ।
ଏହି ମାର୍ଗଦର୍ଶିକା ଏକ ନୂତନ କାରଖାନା ପାଇଁ ସମ୍ପୂର୍ଣ୍ଣ କ୍ରୟ ଯୋଜନାକୁ କଭର୍ କରେ: ସଜ୍ଜିତ କରିବାକୁ ପାଞ୍ଚଟି ଷ୍ଟେସନ୍, ଯୋଗାଣକାରୀଙ୍କ ସହିତ ଯୋଗାଯୋଗ କରିବା ପୂର୍ବରୁ କରିବାକୁ ଥିବା କ୍ଷମତା ଗଣିତ, ପୁଞ୍ଜି ଖର୍ଚ୍ଚକୁ ବିଚଳିତ କରୁଥିବା ଏକ ପର୍ଯ୍ୟାୟବଦ୍ଧ କ୍ରୟ ରୋଡମ୍ୟାପ୍, ଏବଂ ପ୍ରଥମ ଥର କ୍ରେତାଙ୍କ ପାଇଁ ଯୋଗାଣକାରୀ ମୂଲ୍ୟାଙ୍କନ ଯାଞ୍ଚ। ନିମ୍ନରେ ଉଦ୍ଧୃତ ସମସ୍ତ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଆମର ବର୍ତ୍ତମାନର ଉତ୍ପାଦନ ପରିସରରୁ ଆସିଛି, ତେଣୁ ଆପଣ କୋଟ୍ ତୁଳନା କରିବା ସମୟରେ ସେଗୁଡ଼ିକୁ ଆଙ୍କର୍ ପଏଣ୍ଟ୍ ଭାବରେ ବ୍ୟବହାର କରିପାରିବେ।
ପ୍ରତ୍ୟେକ ନୂତନ ରବର କାରଖାନାରେ ପାଞ୍ଚଟି ମୁଖ୍ୟ ଷ୍ଟେସନ୍ ନିଶ୍ଚିତ ଭାବରେ ସଜ୍ଜିତ ହେବା ଆବଶ୍ୟକ
ଛାଞ୍ଚିତ ଅଂଶ ପାଇଁ ଏକ ରବର ପ୍ରକ୍ରିୟାକରଣ ଲାଇନ ପାଞ୍ଚଟି ଷ୍ଟେସନ ପାଖରେ ନିର୍ମିତ ହୋଇଛି, ଏବଂ ପ୍ରତ୍ୟେକଟିରେ ଏକ ସମର୍ପିତ ମେସିନ୍ ଶ୍ରେଣୀ ଅଛି।ସେଥିମଧ୍ୟରୁ ଗୋଟିଏକୁ ଛାଡିଦେଲେ କାମ ପୁଣି ଥରେ ଶାରୀରିକ ଶ୍ରମ ଆଡ଼କୁ ଠେଲି ହୋଇଯିବ - ଯାହା ଏକ ନୂତନ କାରଖାନା ପାଇଁ ଉତ୍କୃଷ୍ଟ ହୋଇପାରେ।
| ଷ୍ଟେସନ୍ | ମୁଖ୍ୟ ଉପକରଣ | ଚାକିରି | କୀ ସ୍ପେକ୍ ଆଙ୍କର୍ |
|---|---|---|---|
| କଟିଂ | CNC ରବର ଷ୍ଟ୍ରିପ୍ କଟିବା ମେସିନ୍ | ଷ୍ଟ୍ରିପ୍ କିମ୍ବା ସିଟ୍ ଷ୍ଟକ୍ ରୁ ଆକାରର ଖାଲି ସ୍ଥାନ | ୬୦୦-୧,୦୦୦ ମିମି ପ୍ରସ୍ଥ; ୮୦ କଟ୍/ମିନିଟ୍; ୦-୨୦ ମିମି ଘନତା |
| ଡିଫ୍ଲାସିଂ | ବାୟୁ-ଶକ୍ତି କିମ୍ବା କ୍ରାୟୋଜେନିକ୍ ଡିଫ୍ଲାସିଂ ମେସିନ୍ | ଅଂଶ କ୍ଷତି ବିନା ଫ୍ଲାସ୍ ଅପସାରଣ | OD 3–80 mm (ବାୟୁ-ଶକ୍ତି) ରେ 4 କିଲୋଗ୍ରାମ/ମିନିଟ୍ |
| ପୃଥକୀକରଣ | କମ୍ପନକାରୀ ରବର ସେପାରେଟର | ଡିଫ୍ଲାସ୍ କରିବା ପରେ ଫ୍ଲାସରୁ ଅଂଶଗୁଡ଼ିକୁ ବିଭାଜିତ କରେ | ୦.୨୫ କିଲୋୱାଟ; ୧୬୦ କିଲୋଗ୍ରାମ; ୩୮୦ ଭୋଲ୍ଟ |
| ସଫା କରିବା ଏବଂ ଶୁଖାଇବା | ରବର ସଫା ଏବଂ ଶୁଖାଇବା ମେସିନ୍ | ଅବଶିଷ୍ଟାଂଶ ଏବଂ ମିଡିଆ ଧୂଳି ଧୋଇଥାଏ | ମଲ୍ଟି-ଷ୍ଟେଜ୍ ୱାଶ୍ + ଡ୍ରାଏ |
| ଚିକିତ୍ସା ପରବର୍ତ୍ତୀ ଏବଂ ପରିଚାଳନା | ରୋଲର ଚୁଲି; ସ୍ୱୟଂଚାଳିତ କଟିବା ଏବଂ ଖାଇବା ଲାଇନ | ଦ୍ୱିତୀୟ ଭଲକାନାଇଜେସନ; ସ୍ୱୟଂଚାଳିତ ସ୍ଥାନାନ୍ତର | 3.8 kW ଲାଇନ୍; 0.1 ଗ୍ରାମ ଓଜନ ସଠିକତା |
ବର୍ତ୍ତମାନର ଜିଙ୍ଗଚାଙ୍ଗଜିଆ ଉତ୍ପାଦନ ପରିସରର ନିର୍ଦ୍ଦିଷ୍ଟକରଣ - ଦେଖନ୍ତୁରବର କଟିବା ମେସିନ୍ ବର୍ଗଏବଂ ପ୍ରତି-ମଡେଲ୍ ବିବରଣୀ ପାଇଁ ତଳେ ଡିଫ୍ଲାସିଂ ଲିଙ୍କ୍।
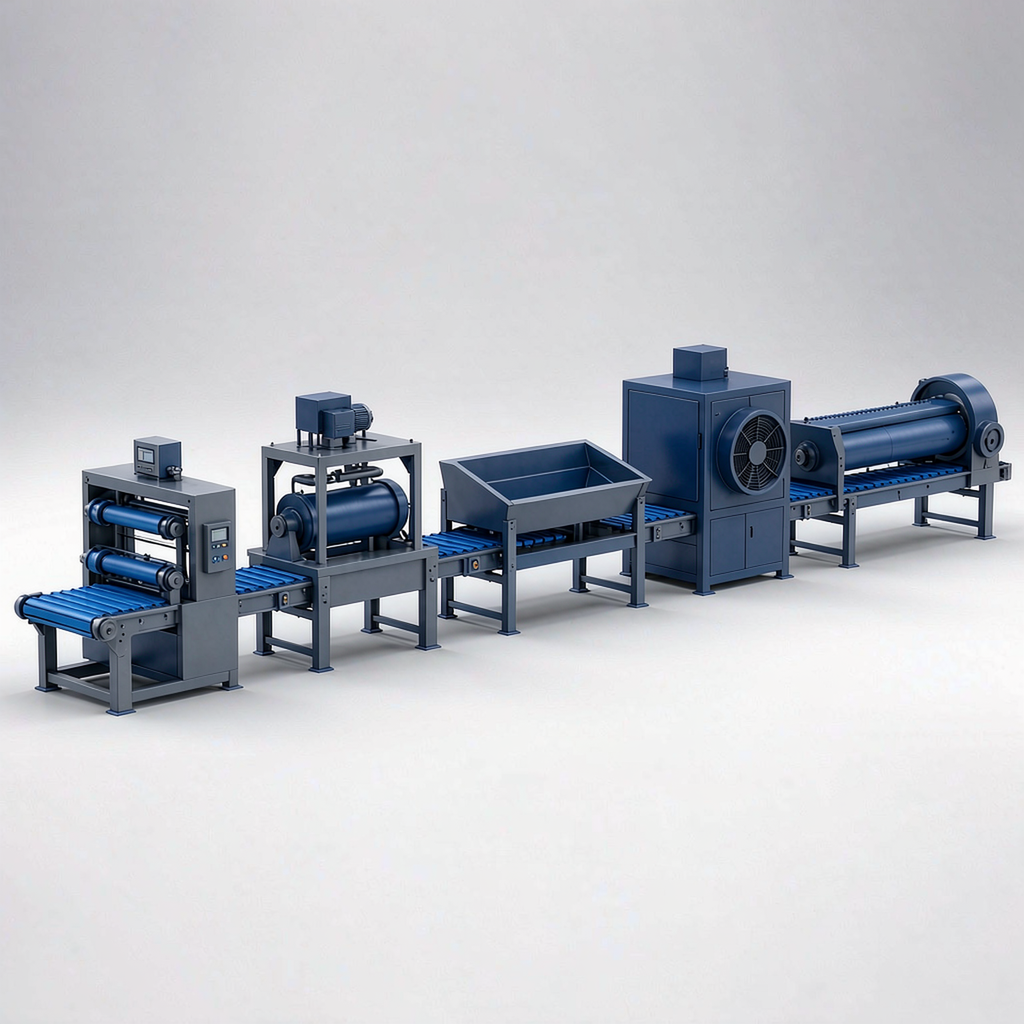
ଟେବୁଲଟି ଷ୍ଟେସନ ଅନୁସାରେ ସଂଗଠିତ ହୋଇଛି, ମଡେଲ ଅନୁସାରେ ନୁହେଁ, ଏବଂ ଏହା ଜାଣିଶୁଣି କରାଯାଇଛି: କାରଣ ଷ୍ଟେସନ ଆବଶ୍ୟକତାଗୁଡ଼ିକ ଆପଣଙ୍କ ଉତ୍ପାଦ ଜ୍ୟାମିତି ଦ୍ୱାରା ସ୍ଥିର ହୋଇଥାଏ, ଆପଣଙ୍କର ସଂକ୍ଷିପ୍ତ ତାଲିକା ସେହି ତ୍ରୈମାସିକରେ ଯୋଗାଣକାରୀ ଯାହା ପ୍ରୋତ୍ସାହିତ କରନ୍ତି ତାହା ପରିବର୍ତ୍ତେ ଷ୍ଟେସନ ତାଲିକାରୁ ବାହାରିବା ଉଚିତ।
ମେସିନ୍ ଚୟନ ନୁହେଁ, କ୍ଷମତା ଯୋଜନା ସହିତ ଆରମ୍ଭ କରନ୍ତୁ
ଆପଣ ଗୋଟିଏ କୋଟେସନ୍ ଅନୁରୋଧ କରିବା ପୂର୍ବରୁ, ଆପଣଙ୍କର ବିକ୍ରୟ ପୂର୍ବାନୁମାନକୁ ପ୍ରତି-ଷ୍ଟେସନ୍ ଥ୍ରୁପୁଟ୍ରେ ପରିବର୍ତ୍ତନ କରନ୍ତୁ - ଆପଣଙ୍କୁ ଆବଶ୍ୟକ କରୁଥିବା ମେସିନ୍ଗୁଡ଼ିକ ନିଜକୁ ପରିଭାଷିତ କରନ୍ତୁ।ଯେଉଁ କ୍ରେତାମାନେ ଏହି ପଦକ୍ଷେପକୁ ଏଡ଼ାଉଛନ୍ତି, ସେମାନେ ନିୟମିତ ଭାବରେ ଏପରି ମେସିନ୍ କିଣନ୍ତି ଯାହା ପ୍ରଥମ ବର୍ଷ ପାଇଁ ବଡ଼ ହୋଇଥାଏ କିନ୍ତୁ ଦ୍ୱିତୀୟ ବର୍ଷ ପାଇଁ ଅସଙ୍ଗତ ହୋଇଥାଏ।
- ମାସିକ ଉତ୍ପାଦନକୁ ଦୈନିକ ଓଜନରେ ପରିଣତ କରନ୍ତୁ।ଯଦି ଯୋଜନାରେ 22 କାର୍ଯ୍ୟ ଦିବସରେ ପ୍ରତି ମାସରେ 2,000 କିଲୋଗ୍ରାମ ସମାପ୍ତ ଅଂଶ ପାଇଁ ଆହ୍ବାନ କରାଯାଏ, ତେବେ ଲାଇନକୁ ପ୍ରତିଦିନ ପ୍ରାୟ 91 କିଲୋଗ୍ରାମ ସଫା କରିବାକୁ ପଡିବ - ଗୋଟିଏ ସିଫ୍ଟରେ ଘଣ୍ଟା ପ୍ରତି ପ୍ରାୟ 11 କିଲୋଗ୍ରାମ।
- ସେହି ହାର ସହିତ ପ୍ରତ୍ୟେକ ଷ୍ଟେସନକୁ ଯାଞ୍ଚ କରନ୍ତୁ।ପ୍ରତି ମିନିଟରେ ପ୍ରାୟ 4 କିଲୋଗ୍ରାମ ମୂଲ୍ୟର ଏକ ବାୟୁ-ଶକ୍ତି ଡିଫ୍ଲାସିଂ ମେସିନ୍ 25 ମିନିଟରୁ କମ୍ ସକ୍ରିୟ ସାଇକେଲିଂରେ ସମ୍ପୂର୍ଣ୍ଣ ଦିନର ଆବଶ୍ୟକତା ପୂରଣ କରେ, ତେଣୁ ପର୍ଯ୍ୟାୟ 1 ପାଇଁ ଗୋଟିଏ ମେସିନ୍ ଯଥେଷ୍ଟ।
- ୨୫-୩୦% କ୍ଷମତା ବିଶିଷ୍ଟ ହେଡରୁମ୍ ଯୋଡନ୍ତୁ।ଯେହେତୁ ଏକ ନୂତନ କାରଖାନାର ପୂର୍ବାନୁମାନ ଏକ ଆକଳନ, ଚୁକ୍ତିନାମା ନୁହେଁ, ପ୍ରତ୍ୟେକ ଷ୍ଟେସନକୁ ଯୋଜନାଠାରୁ ଏକ ଚତୁର୍ଥାଂଶ ଅଧିକ ଆକାର ଦେବା ଶୀଘ୍ର ପରିବର୍ତ୍ତନକୁ ରୋକିଥାଏ।
- ଅର୍ଡର କରିବା ପୂର୍ବରୁ ଉପଯୋଗୀତା ଏବଂ ମହଲା ସ୍ଥାନ ଯାଞ୍ଚ କରନ୍ତୁ।ଯଦି ଆପଣ କ୍ରାୟୋଜେନିକ୍ ଡିଫ୍ଲାସିଂ ଯୋଜନା କରୁଛନ୍ତି, ତେବେ 380 V ତିନି-ଫେଜ୍ ପାୱାର, ସଙ୍କୁଚିତ ବାୟୁ, ସଫା କରିବା ଷ୍ଟେସନ ପାଇଁ ଜଳ ନିଷ୍କାସନ ଏବଂ ଏକ ତରଳ ନାଇଟ୍ରୋଜେନ୍ ମାର୍ଗ ନିଶ୍ଚିତ କରନ୍ତୁ।
ଉପଯୋଗୀତା ଯାଞ୍ଚ କମିଶନିଂ ସମୟ ବଞ୍ଚାଏ
ଭାଇବ୍ରେଟିଂ ସେପାରେଟରଟି 0.25 kW ମୋଟର ସହିତ 380 V ଯୋଗାଣରେ ଚାଲିଥାଏ; CNC ଓଜନ କଟର ପାଇଁ 1,100 × 1,400 × 1,200 mm ପାଦଚିହ୍ନ ଆବଶ୍ୟକ। କୌଣସି ଜିନିଷ ସ୍ୱାକ୍ଷର କରିବା ପୂର୍ବରୁ କାରଖାନା ଯୋଜନାରେ ପ୍ରତ୍ୟେକ ମେସିନର ଶକ୍ତି ଏବଂ ପାଦଚିହ୍ନ ଲେଖନ୍ତୁ।
ଆପଣଙ୍କ ନଗଦ ପ୍ରବାହକୁ ସୁରକ୍ଷା ଦେଉଥିବା ଏକ ପର୍ଯ୍ୟାୟବଦ୍ଧ କ୍ରୟ ରୋଡମ୍ୟାପ୍
ପାଞ୍ଚଟି ଷ୍ଟେସନକୁ ତିନୋଟି କ୍ରୟ ପର୍ଯ୍ୟାୟରେ ବିଭକ୍ତ କରନ୍ତୁ, ଏବଂ ପ୍ରତ୍ୟେକ ପର୍ଯ୍ୟାୟ ପରବର୍ତ୍ତୀ ପର୍ଯ୍ୟାୟ ଆରମ୍ଭ ହେବା ପୂର୍ବରୁ ନିଜ ପାଇଁ ଦେୟ ଦିଅନ୍ତୁ।ନୂତନ ଲାଇନଗୁଡ଼ିକୁ (ଆମ ଅଭିଜ୍ଞତାରୁ ସାଧାରଣ ମୂଲ୍ୟ) କମିଶନ କରିବା ଅଭିଜ୍ଞତାରେ, ଗୋଟିଏ ଡିଫ୍ଲାସିଂ ମେସିନ୍, ଗୋଟିଏ ସେପାରେଟର ଏବଂ ଗୋଟିଏ ଓଜନ-ଆଧାରିତ କଟରର ଏକ ପର୍ଯ୍ୟାୟ 1 କୋଷ 4-6 ସପ୍ତାହ ମଧ୍ୟରେ ସ୍ଥିର ଦୈନିକ ଆଉଟପୁଟ୍ ରେ ପହଞ୍ଚିଥାଏ - ଯାହା ପର୍ଯ୍ୟାୟ 2 କୁ ପାଣ୍ଠି ଏବଂ ଯଥାର୍ଥତା ପ୍ରଦାନ କରେ।
| ପର୍ଯ୍ୟାୟ | କେତେବେଳେ | କଣ କିଣିବେ | ଏହି ଅର୍ଡର କାହିଁକି? |
|---|---|---|---|
| ପର୍ଯ୍ୟାୟ 1 | ମାସ ୦-୩ | ଡିଫ୍ଲାସିଂ ମେସିନ୍ + ସେପାରେଟର + ଓଜନ କଟର | ପ୍ରଥମେ ସବୁଠାରୁ ବଡ଼ ଶ୍ରମ ବାଧାକୁ ଦୂର କରେ; କୌଣସି ଲାଇନ ଇଣ୍ଟିଗ୍ରେସନର ଆବଶ୍ୟକତା ନାହିଁ। |
| ପର୍ଯ୍ୟାୟ 2 | ମାସ 4-9 | CNC ଷ୍ଟ୍ରିପ୍ କଟିଂ ମେସିନ୍ + ସଫା କରିବା/ଶୁଖାଇବା ମେସିନ୍ | ଖାଲି କାମ କାଟିଥାଏ; ପରିଷ୍କାର ପରିଚ୍ଛନ୍ନତା ଆବଶ୍ୟକତା ପୂରଣ କରେ |
| ପର୍ଯ୍ୟାୟ 3 | 2 ବର୍ଷରୁ ଅଧିକ | ରୋଲର ଚୁଲି + ସ୍ୱୟଂଚାଳିତ କଟିବା ଏବଂ ଖାଇବା ଲାଇନ | ଭଲ୍ୟୁମ୍ 3.8 kW, 10-15 pcs/ମିନିଟ୍ ଫିଡିଂ ଯଥାର୍ଥ ହେବା ପରେ ସ୍ଥାନାନ୍ତରକୁ ସ୍ୱୟଂଚାଳିତ କରେ |
ପ୍ରକୃତ ମଡେଲଗୁଡିକ ପାଇଁ ଆଙ୍କର ମୂଲ୍ୟ:XCJ-G600 ସୁପର-ମଡେଲ ଡିଫ୍ଲାସିଂ ମେସିନ୍(୬୦୦ ମିମି ଡ୍ରମ୍, ୧୫ କିଲୋଗ୍ରାମ ବ୍ୟାଚ୍, ୨୦-୪୦ ସେକେଣ୍ଡ ଚକ୍ର) ପର୍ଯ୍ୟାୟ ୧ ପରିମାଣ ଦ୍ୱିଗୁଣିତ ହେଲେ ସ୍କେଲ୍-ଅପ୍ ପସନ୍ଦ।
ଯେହେତୁ ପର୍ଯ୍ୟାୟ 1 ମେସିନଗୁଡ଼ିକ ଏକାକୀ, ସେଗୁଡ଼ିକୁ ପରେ ସ୍ଥାନାନ୍ତରିତ ଏବଂ ପୁନଃସଂଯୁକ୍ତ କରାଯାଇପାରିବ, ତେଣୁ ଶୀଘ୍ର କିଣାଯାଇଥିବା କୌଣସି ଜିନିଷ ସ୍କ୍ରାପ୍ ହୋଇଯାଏ ନାହିଁ। ସେହି ନମନୀୟତା ହେଉଛି ପର୍ଯ୍ୟାୟ କ୍ରମର ମୂଳ କଥା: ଆପଣ ଏକ ଛୋଟ କାରଖାନା କିଣୁଛନ୍ତି ନାହିଁ, ଆପଣ ସମାନ କାରଖାନାକୁ କିସ୍ତିରେ କିଣୁଛନ୍ତି।
କେଉଁ ମେସିନ୍ ପ୍ରଥମେ ସବୁଠାରୁ ଦ୍ରୁତ ପେବ୍ୟାକ୍ ପ୍ରଦାନ କରେ?
ଡିଫ୍ଲାସିଂ ଉପକରଣ ପ୍ରଥମେ ଫେରସ୍ତ ଦିଏ, କାରଣ ଏହା ସେହି ଷ୍ଟେସନକୁ ଆକ୍ରମଣ କରେ ଯେଉଁଠାରେ ଶାରୀରିକ ଶ୍ରମ କେନ୍ଦ୍ରିତ ହୋଇଥାଏ।ଗୋଟିଏବାୟୁ-ଶକ୍ତି ରବର ଡିଫ୍ଲାସିଂ ମେସିନ୍ଏହାକୁ ପ୍ରତି ମିନିଟରେ ପ୍ରାୟ 4 କିଲୋଗ୍ରାମ ପ୍ରତି ମିନିଟରେ 40-50 ଥର ମାନୁଆଲ୍ ଅପରେସନ୍ ସହିତ ସମାନ ମୂଲ୍ୟାଙ୍କନ କରାଯାଇଛି, କୌଣସି ଫ୍ରିଜିଂ ଏବଂ କୌଣସି ତରଳ ନାଇଟ୍ରୋଜେନ୍ ବିନା ଏୟାରୋଡାଇନାମିକ୍ କାର୍ଯ୍ୟ ବ୍ୟବହାର କରାଯାଉଛି - ତେଣୁ କୌଣସି କ୍ରାୟୋଜେନିକ୍ ଯୋଗାଣ ଚୁକ୍ତି ନାହିଁ, ପ୍ରତି କିଲୋଗ୍ରାମ ନାଇଟ୍ରୋଜେନ୍ ମୂଲ୍ୟ ନାହିଁ, ଏବଂ ଆପଣଙ୍କ ପ୍ରଥମ ନିଯୁକ୍ତି ପାଇଁ କୌଣସି ଥଣ୍ଡା-ହ୍ୟାଣ୍ଡେଲିଂ ତାଲିମ ନାହିଁ।
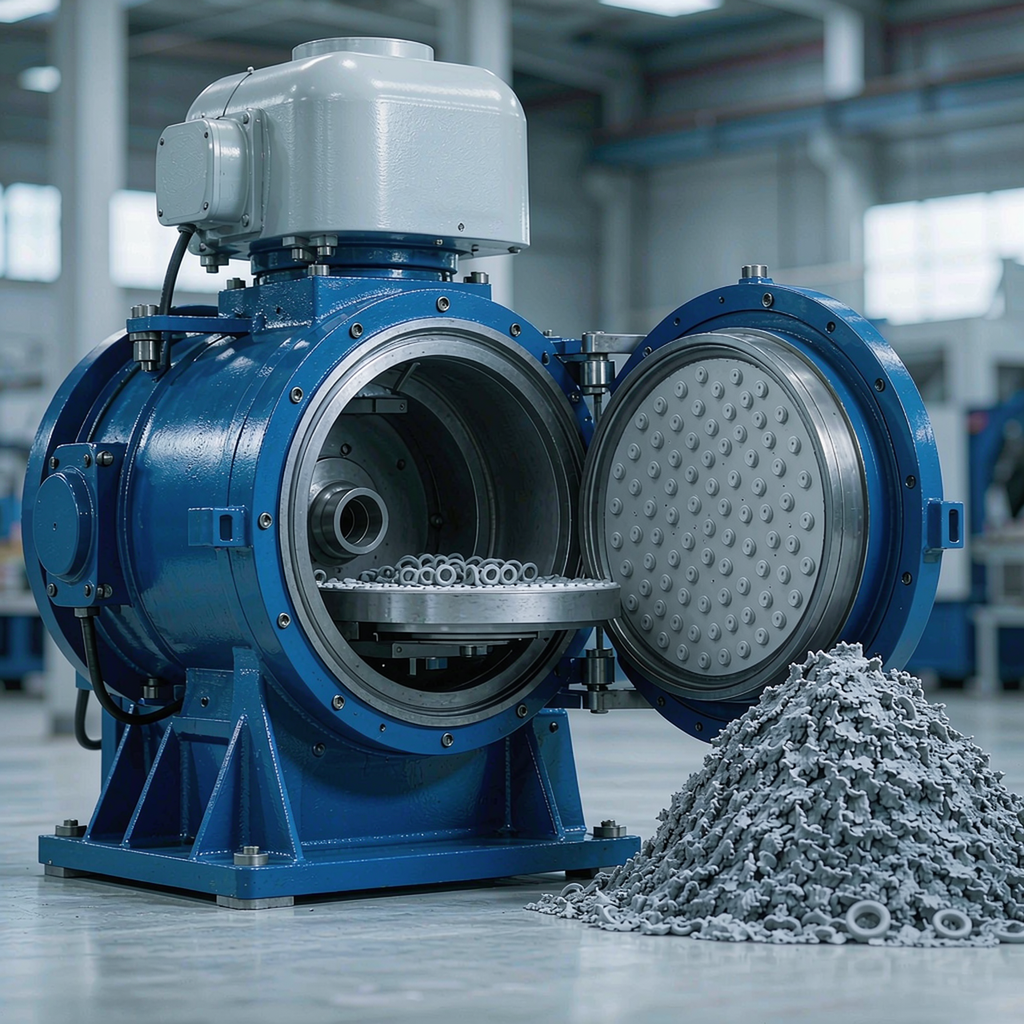
କ୍ରାୟୋଜେନିକ୍ ଉପକରଣ କେବଳ ସେତେବେଳେ ନିଜର ସ୍ଥାନ ହାସଲ କରିଥାଏ ଯେତେବେଳେ ଅଂଶ ଜ୍ୟାମିତି ଏହାର ଆବଶ୍ୟକତା କରିଥାଏ। କାରଣ ପତଳା ଫ୍ଲାସ୍ କମ୍ ତାପମାତ୍ରାରେ ଦ୍ରୁତ ଗତିରେ ଭୁର୍କ୍ତ ହୁଏ, ଏକତରଳ ନାଇଟ୍ରୋଜେନ୍ କ୍ରାୟୋଜେନିକ୍ ଡିଫ୍ଲାସିଂ ମେସିନ୍20-70 RPM ରେ -150 °C ପର୍ଯ୍ୟନ୍ତ ହ୍ରାସ ପାଇଲେ, ଯାନ୍ତ୍ରିକ ଗଣମାଧ୍ୟମ କ୍ଷତି କରିପାରେ ଏପରି ପତଳା-ଫ୍ଲାସ୍ କାମରେ ପାସ୍ ହାର ପ୍ରାୟ 98% ପର୍ଯ୍ୟନ୍ତ ପହଞ୍ଚିଥାଏ। ନାଇଟ୍ରୋଜେନ୍ ଯୋଗାଣ ଶୃଙ୍ଖଳ ବିନା ଏକ ନୂତନ କାରଖାନା ପାଇଁ, ବାୟୁ-ଶକ୍ତି ଆରମ୍ଭ କରନ୍ତୁ ଏବଂ ପରେ କ୍ରାୟୋଜେନିକ୍ ଯୋଡନ୍ତୁ।
ଡିଫ୍ଲାସ୍ କରିବା ପରେ, ଦ୍ୱିତୀୟ ଦ୍ରୁତତମ ପରିଶୋଧ ହେଉଛି ବିଭାଜକ - ତାଲିକାରେ ସବୁଠାରୁ ଛୋଟ ନିବେଶ। ଏହାର 0.25 kW ମୋଟର ଏବଂ 160 kg ଫ୍ରେମ୍ ଏହାର ପ୍ରଭାବକୁ ଭୁଲ କରେ: କାରଣ ଡିଫ୍ଲାସ୍ ହୋଇଥିବା ଅଂଶଗୁଡ଼ିକ ଫ୍ଲାସ୍ ସହିତ ମିଶ୍ରିତ ହୋଇ ଆସେ, ମାନୁଆଲ୍ ପିକିଂ ସାଧାରଣତଃ ପ୍ରତି ସିଫ୍ଟରେ ଗୋଟିଏ ପୂର୍ଣ୍ଣ-ସମୟ ଅପରେଟର ଯୋଡେ, ଏବଂ ମେସିନ୍ ସେହି ସ୍ଥାନକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ହଟାଇ ଦିଏ।
ସାଇନ୍ କରିବା ପୂର୍ବରୁ ଜଣେ ଉପକରଣ ଯୋଗାଣକାରୀଙ୍କୁ କିପରି ମୂଲ୍ୟାଙ୍କନ କରିବେ
ଏକ ନୂତନ କାରଖାନା ପାଇଁ, ଏପରି ଏକ ଯୋଗାଣକାରୀ ବାଛନ୍ତୁ ଯିଏ ଏକାଧିକ ଷ୍ଟେସନକୁ କଭର କରେ ଏବଂ ଏଣ୍ଡ-ଟୁ-ଏଣ୍ଡ ଲାଇନ ଦାୟିତ୍ୱ ନିଏ - ପ୍ରତି ମେସିନ୍ ପାଇଁ ସବୁଠାରୁ ଶସ୍ତା ବିକ୍ରେତା ନୁହେଁ।ଯେତେବେଳେ ପାଞ୍ଚଟି ମେସିନ୍ ପାଞ୍ଚଟି ବିକ୍ରେତାଙ୍କଠାରୁ ଆସେ, ପ୍ରତ୍ୟେକ ଥ୍ରୁପୁଟ୍ ସମସ୍ୟା ଅନ୍ୟ କାହାର ଦୋଷ ହୋଇଯାଏ, ଏବଂ ଏକ ନୂତନ କାରଖାନାରେ ମଧ୍ୟସ୍ଥତା କରିବା ପାଇଁ କୌଣସି ଇଞ୍ଜିନିୟରିଂ କର୍ମଚାରୀ ନଥାନ୍ତି।
- ଷ୍ଟେସନ କଭରେଜ୍:ଏପରି ଏକ ଯୋଗାଣକାରୀ ବାଛନ୍ତୁ ଯିଏ କଟିଂ, ଡିଫ୍ଲାସିଂ, ପୃଥକୀକରଣ ଏବଂ ସଫା କରିବା ଉପକରଣ ତିଆରି କରେ, ଯାହା ଫଳରେ ପରବର୍ତ୍ତୀ ପର୍ଯ୍ୟାୟଗୁଡ଼ିକ ପର୍ଯ୍ୟାୟ 1 ମେସିନଗୁଡ଼ିକ ସହିତ ସୁସଙ୍ଗତ ରହିବ।
- ଅମାନକ କ୍ଷମତା:କଷ୍ଟମ୍ ଭାରିଆଣ୍ଟର ଏକ ନିର୍ମାତା ଆପଣଙ୍କ ପାର୍ଟସକୁ ମାନକ ମେସିନରେ ଫିଟ୍ କରିବାକୁ ବାଧ୍ୟ କରିବା ପରିବର୍ତ୍ତେ ଉପକରଣଗୁଡ଼ିକୁ ଆପଣଙ୍କ ପାର୍ଟସ ସହିତ ମେଳ କରିପାରନ୍ତି।
- ଗୁଣବତ୍ତା ପ୍ରଣାଳୀ: an ଆଇଏସଓ 9001ପ୍ରମାଣିତ ନିର୍ମାତା ଦଲିଲକୃତ ପ୍ରକ୍ରିୟା ନିୟନ୍ତ୍ରଣ ପ୍ରଦାନ କରନ୍ତି - ପ୍ରମାଣପତ୍ର ପରିସର କେବଳ କାର୍ଯ୍ୟାଳୟ ନୁହେଁ, ମେସିନଗୁଡ଼ିକୁ କଭର କରୁଛି କି ନାହିଁ ତାହା ଯାଞ୍ଚ କରନ୍ତୁ।
- କମିଶନିଂ ଏବଂ ତାଲିମ:ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ କୋଟରେ ସଂସ୍ଥାପନ ତଦାରଖ ଏବଂ ଅପରେଟର ତାଲିମ ଅନ୍ତର୍ଭୁକ୍ତ, କାରଣ ଏକ ନୂତନ କାରଖାନାର ସବୁଠାରୁ ବଡ଼ ଲୁକ୍କାୟିତ ଖର୍ଚ୍ଚ ହେଉଛି ମାସିକ ନିମ୍ନମାନର ଉତ୍ପାଦନ ଯେତେବେଳେ ଅପରେଟରମାନେ ପରୀକ୍ଷଣ ଦ୍ୱାରା ଶିଖନ୍ତି।
- ସ୍ପେୟାର ପାର୍ଟସ୍ ପ୍ରତିବଦ୍ଧତା:ପିନ୍ଧିବା ଅଂଶ ପାଇଁ ଲିଖିତ ସମୟ ପାଆନ୍ତୁ ଏବଂ ନିଶ୍ଚିତ କରନ୍ତୁ ଯେ ବୈଦ୍ୟୁତିକ ସାମଗ୍ରୀଗୁଡ଼ିକ ଅଣ-ବ୍ରାଣ୍ଡେଡ୍ ବିକଳ୍ପ ବଦଳରେ ସାଧାରଣ ବ୍ରାଣ୍ଡ ଉପାଦାନ ବ୍ୟବହାର କରନ୍ତି।
| ସାଧାରଣ ଭୁଲ | କାହିଁକି ଏହା କଷ୍ଟ ଦେଉଛି? | ଠିକ୍ କରନ୍ତୁ |
|---|---|---|
| ପ୍ରତ୍ୟେକ ଷ୍ଟେସନକୁ ଭିନ୍ନ ଭିନ୍ନ ବିକ୍ରେତାଙ୍କଠାରୁ କିଣିବା | ସମନ୍ୱୟ ସମସ୍ୟା ଯୋଗାଣକାରୀଙ୍କ ମଧ୍ୟରେ ଆଙ୍ଗୁଠି-ଇଙ୍ଗିତ ପ୍ରତିଯୋଗିତାରେ ପରିଣତ ହୁଏ। | ଜଣେ ମୁଖ୍ୟ ଯୋଗାଣକାରୀ ଲାଇନ ଦାୟିତ୍ୱ ବହନ କରନ୍ତି। |
| କେବଳ ମୂଲ୍ୟ ଅନୁସାରେ ମେସିନ୍ ବାଛିବା | ଗୁପ୍ତ ଖର୍ଚ୍ଚ ପରେ ଉପଭୋଗ୍ୟ ସାମଗ୍ରୀ, ଉପଯୋଗୀତା ଏବଂ ଡାଉନଟାଇମରେ ଦେଖାଯାଏ। | ପ୍ରତି ଷ୍ଟେସନ୍ ଥ୍ରୁପୁଟ୍ ଏବଂ ୱେର୍-ପାର୍ଟ୍ସ ମୂଲ୍ୟ ତୁଳନା କରନ୍ତୁ |
| ଆରମ୍ଭ ସମୟରେ ସ୍ପେୟାର ପାର୍ଟସକୁ ଅଣଦେଖା କରିବା | ଦ୍ୱିତୀୟ ମାସରେ ଗୋଟିଏ ବିଫଳ ବେଲ୍ଟ ସମ୍ପୂର୍ଣ୍ଣ ପର୍ଯ୍ୟାୟ 1 ସେଲ୍କୁ ନିଷ୍କ୍ରିୟ କରିପାରେ। | ମେସିନଗୁଡ଼ିକ ସହିତ ଏକ 6 ମାସର ଷ୍ଟାର୍ଟଅପ୍ ସ୍ପେୟାର୍ସ କିଟ୍ ଅର୍ଡର କରନ୍ତୁ |
ଷ୍ଟାର୍ଟଅପ୍ ସ୍ପେୟାର କିଟ୍ଗୁଡ଼ିକ କଟର ପାଇଁ ବ୍ଲେଡ୍ ଏବଂ ବେଲ୍ଟଗୁଡ଼ିକୁ ଆଚ୍ଛାଦିତ କରିବା ଉଚିତ, ଏବଂ ସେପାରେଟର ପାଇଁ ସ୍କ୍ରିନ୍ ଏବଂ ସ୍ପ୍ରିଙ୍ଗଗୁଡ଼ିକୁ ଆଚ୍ଛାଦିତ କରିବା ଉଚିତ।
ନିଷ୍କର୍ଷ: ଗୋଟିଏ ଦାୟିତ୍ୱବାନ ଯୋଗାଣକାରୀଙ୍କଠାରୁ ପର୍ଯ୍ୟାୟକ୍ରମେ ଲାଇନ କିଣନ୍ତୁ।
ଏକ ନୂତନ ରବର କାରଖାନା ସଠିକ କ୍ରମରେ କିଣାଯାଇଥିବା ରବର ପ୍ରକ୍ରିୟାକରଣ ଉପକରଣ ସହିତ ସଫଳ ହୁଏ: ଶ୍ରମ ବାଧା ଦୂର କରିବା ପାଇଁ ପ୍ରଥମେ ଡିଫ୍ଲାସିଂ ଏବଂ ପୃଥକୀକରଣ, ଗୁଣବତ୍ତା ବୃଦ୍ଧି କରିବା ପାଇଁ ଦ୍ୱିତୀୟରେ CNC କଟିଂ ଏବଂ ସଫା କରିବା, ପରିମାଣ ପ୍ରମାଣିତ ହେବା ପରେ ତୃତୀୟରେ ପୂର୍ଣ୍ଣ ସ୍ୱୟଂଚାଳିତତା। କାରଣ ପ୍ରତ୍ୟେକ ପର୍ଯ୍ୟାୟ ପରବର୍ତ୍ତୀ ପାଇଁ ପାଣ୍ଠି ଯୋଗାଇଥାଏ ଏବଂ ପ୍ରତ୍ୟେକ ମେସିନ୍ ତିନୋଟି ପର୍ଯ୍ୟାୟରେ ଉପଯୋଗୀ ରହିଥାଏ, ପର୍ଯ୍ୟାୟବଦ୍ଧ ପଦ୍ଧତି ପାଇଁ ଏକ ବଲ୍କ କ୍ରୟ ବ୍ୟତୀତ ଆଉ କିଛି ଖର୍ଚ୍ଚ ହୁଏ ନାହିଁ - ଏହା କେବଳ ଆପଣଙ୍କ ରାଜସ୍ୱ ବୃଦ୍ଧି ପାଇବା ସମୟରେ ସମାନ ନିବେଶକୁ ବିସ୍ତାର କରେ।
ଆପଣଙ୍କର ପର୍ଯ୍ୟାୟ 1 ତାଲିକା ଯୋଜନା କରିବାକୁ ପ୍ରସ୍ତୁତ କି? ଆମକୁ ଆପଣଙ୍କର ଅଂଶ ଚିତ୍ର ଏବଂ ମାସିକ ଆଉଟପୁଟ୍ ଲକ୍ଷ୍ୟ ପଠାନ୍ତୁ, ଏବଂ ଆମର ଇଞ୍ଜିନିୟରମାନେ ସେଗୁଡ଼ିକୁ କ୍ଷମତା, ପାଦଚିହ୍ନ ଏବଂ ଉପଯୋଗୀତା ଆବଶ୍ୟକତା ସହିତ ଏକ କଂକ୍ରିଟ୍ ମେସିନ୍ ବିନ୍ୟାସରେ ମ୍ୟାପ୍ କରିବେ —ଜିଙ୍ଗଚାଙ୍ଗଜିଆଙ୍କ ସହିତ ଏଠାରେ ଯୋଗାଯୋଗ କରନ୍ତୁ.
ସମ୍ବନ୍ଧିତ ଉପକରଣ ସୂଚନା
•ରବର ଡିଫ୍ଲାସିଂ ମେସିନ୍ - ସମ୍ପୂର୍ଣ୍ଣ ଉତ୍ପାଦ ପରିସର: ଆପଣଙ୍କ ଲାଇନର ପ୍ରତ୍ୟେକ ପର୍ଯ୍ୟାୟ ପାଇଁ ବାୟୁ-ଶକ୍ତି, କ୍ରାୟୋଜେନିକ ଏବଂ ସୁପର-ମଡେଲ ୟୁନିଟ୍।
•CNC ରବର ଷ୍ଟ୍ରିପ୍ କଟିଂ ମେସିନ୍ (ଧାତୁ-ଅନୁକୂଳନୀୟ): 600/800/1,000 ମିମି ମଡେଲ, 80 କଟ୍/ମିନିଟ୍, 0-20 ମିମି ଘନତା।
•ରବର ସେପାରେଟର ମେସିନ୍: ଫ୍ଲାସ୍ ରୁ ଅଂଶଗୁଡ଼ିକର ଭାଇବ୍ରେଟିଂ ପୃଥକୀକରଣ, 0.25 kW, A ଏବଂ B ପ୍ରକାର ଆକାର।
•ସ୍ୱୟଂଚାଳିତ ଓଜନ କାଟିବା ମେସିନ୍: ସ୍ୱୟଂଚାଳିତ ଗ୍ରହଣ/ଅଗ୍ରାହ୍ୟ ଓଜନ ସହିତ ସ୍କ୍ରିନ-ସେଟ୍ ସହନଶୀଳତା ବ୍ୟାଣ୍ଡ।
•ସ୍ୱୟଂଚାଳିତ କଟିଂ ଏବଂ ଖାଇବା ମେସିନ୍ XCJ-600#-A: ପର୍ଯ୍ୟାୟ 3 ସ୍ୱୟଂଚାଳିତତା — 0.1 ଗ୍ରାମ ଓଜନ ସଠିକତା, 10-15 ପିସି/ମିନିଟ୍।
•ରବର ସଫା ଏବଂ ଶୁଖାଇବା ମେସିନ୍: ଡିଫ୍ଲାସିଂ ପରବର୍ତ୍ତୀ ସଫାସୁତୁରା ପାଇଁ ବହୁ-ସ୍ତରୀୟ ଧୋଇ ଏବଂ ଶୁଖା।
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ: ନୂତନ ରବର କାରଖାନା ପାଇଁ ଉପକରଣ କ୍ରୟ
ଏକ ନୂତନ ରବର କାରଖାନା ପ୍ରଥମେ କିଣିବା ପାଇଁ ସର୍ବନିମ୍ନ କେତେ ଉପକରଣ ସେଟ୍ ଆବଶ୍ୟକ?
ଏକ ଷ୍ଟାର୍ଟର ରବର ପ୍ରକ୍ରିୟାକରଣ ଲାଇନ ପାଇଁ କେତେ ମହଲା ସ୍ଥାନ ଆବଶ୍ୟକ?
ଏକ ପର୍ଯ୍ୟାୟ 1 ସେଲ୍ ଯେଉଁଥିରେ ଏକ ବାୟୁ-ଶକ୍ତି ଡିଫ୍ଲାସିଂ ମେସିନ୍ (OD 3-80 mm ଅଂଶ), ଏକ 160 kg ଭାଇବ୍ରେଟିଂ ସେପାରେଟର୍, ଏବଂ ଏକ CNC ଓଜନ କଟର (1,100 × 1,400 × 1,200 mm ବଡି) ସାଧାରଣତଃ 25-30 m² ମଧ୍ୟରେ ଫିଟ୍ ହୁଏ ଯେଉଁଥିରେ ଅପରେଟର ଏବଂ ବିନ୍ ସ୍ପେସ୍ ଅନ୍ତର୍ଭୁକ୍ତ - ଆମର ଅଭିଜ୍ଞତାରୁ ସାଧାରଣ ମୂଲ୍ୟ।
ଏକ ନୂତନ କାରଖାନା ପ୍ରଥମେ କ୍ରାୟୋଜେନିକ୍ କିମ୍ବା ଯାନ୍ତ୍ରିକ ଡିଫ୍ଲାସିଂ କିଣିବା ଉଚିତ କି?
ମୁଁ କ’ଣ ଗୋଟିଏ ଉପକରଣ ଯୋଗାଣକାରୀଙ୍କଠାରୁ ସମ୍ପୂର୍ଣ୍ଣ ଲାଇନ କିଣିପାରିବି?
ନୂତନ କାରଖାନା ବିତରଣ ପୂର୍ବରୁ କେଉଁ ଉପକରଣ ପ୍ରସ୍ତୁତ କରିବା ଉଚିତ?
ଏକ ଷ୍ଟାର୍ଟର୍ ଲାଇନ ପାଇଁ ସଂସ୍ଥାପନ ଏବଂ କମିଶନିଂ କେତେ ସମୟ ନେଇଥାଏ?
ଜିଆମେନ ଜିଙ୍ଗଚାଙ୍ଗଜିଆ ନନ୍-ଷ୍ଟାଣ୍ଡାର୍ଡ ଅଟୋମେସନ ଇକ୍ୟୁପମେଣ୍ଟ କୋ., ଲିମିଟେଡ୍
ଫ୍ଲୋର 1, ବିଲଡିଂ 13, ହୁଲି ଇଣ୍ଡଷ୍ଟ୍ରିଆଲ୍ ପାର୍କ, ମେକ୍ସିଡାଓ, ଟୋଙ୍ଗାନ୍, ଜିଆମେନ୍ ଚାଇନା |
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
ପ୍ରକାଶିତ: ସେପ୍ଟେମ୍ବର ୨୦୨୬ | ଶେଷ ଯାଞ୍ଚ: ସେପ୍ଟେମ୍ବର ୨୦୨୬
ପୋଷ୍ଟ ସମୟ: ସେପ୍ଟେମ୍ବର-୧୫-୨୦୨୬