



ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାୟଗୁଡ଼ିକ
- CNC ରବର୍ ସିଟ୍ କଟିଙ୍ଗ ମେସିନଗୁଡ଼ିକ ପ୍ରତି ମିନିଟରେ 80 କଟ୍ ରେ ନିରନ୍ତର 0-20 ମିମି ଘନତା ପରିସର କାଟିଥାଏ।
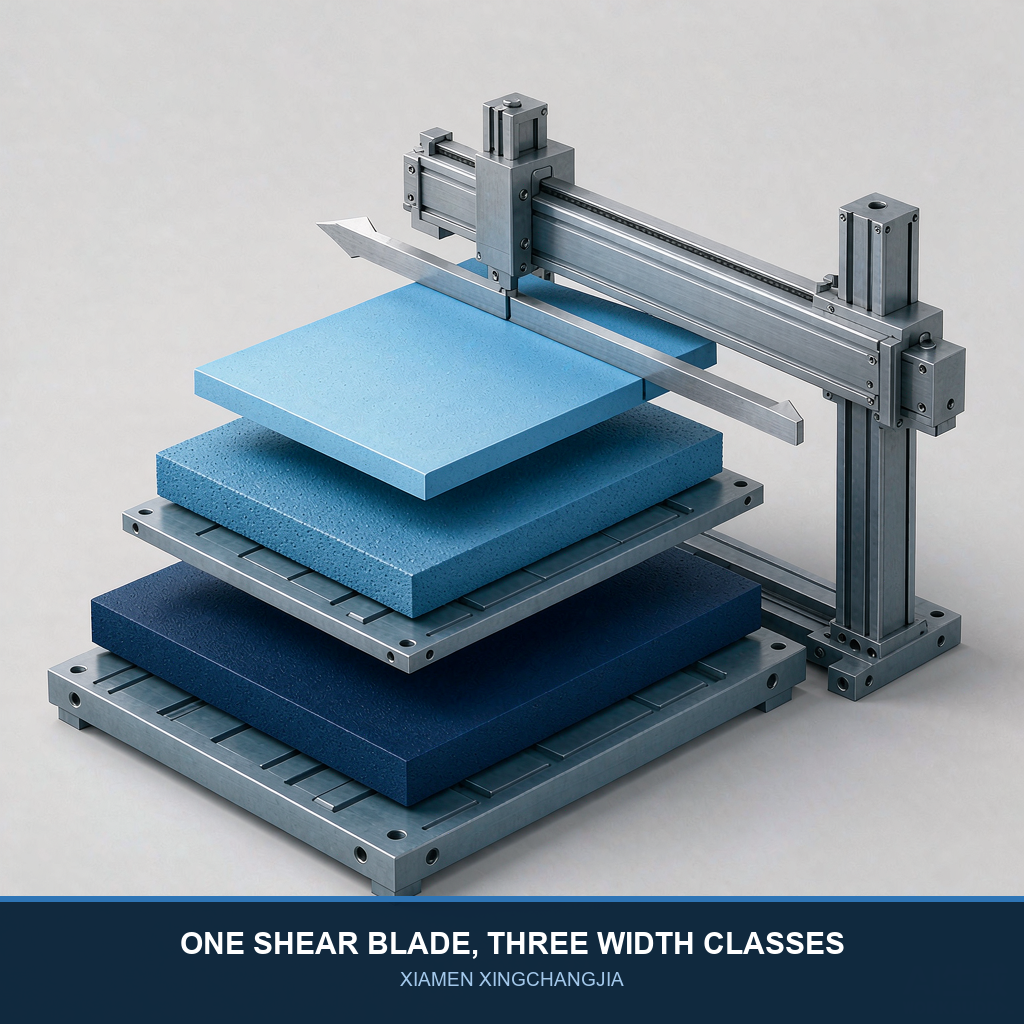
- ତିନୋଟି କାର୍ଯ୍ୟ ପ୍ରସ୍ଥ ଉପଲବ୍ଧ: 600 ମିମି, 800 ମିମି ଏବଂ 1,000 ମିମି ବେଞ୍ଚ, ସମସ୍ତ 0-1,000 ମିମି ସିୟର ଲମ୍ବ ସହିତ।
- ସର୍ଭୋ ଫିଡିଂ ସଠିକତା 0.1 ମିମି; ପ୍ରୋଫାଇଲ୍ ଏବଂ ରିଙ୍ଗ କଟ୍ ଗାସ୍କେଟ କଟିଙ୍ଗ ମେସିନରେ 0.05 ମିମି ଧରିଥାଏ।
- ମୋଟର ପାୱାର ସ୍କେଲ୍ ଓସାର ସହିତ: 600 mm ମଡେଲରେ 1.5 kW, 800 ଏବଂ 1,000 mm ମଡେଲରେ 2.5 kW (450 ରୁ 1,200 kg)।
ସଂକ୍ଷିପ୍ତ ଉତ୍ତର:ଏକ ରବର ସିଟ୍ କଟିଂ ମେସିନ୍ 0-20 ମିମି ଘନ ସିଟ୍ ଷ୍ଟକ୍ କୁ 1,000 ମିମି ପର୍ଯ୍ୟନ୍ତ କାର୍ଯ୍ୟକ୍ଷମ ପ୍ରସ୍ଥରେ ପରିଚାଳନା କରେ। ତିନୋଟି ବେଞ୍ଚ ପ୍ରସ୍ଥ (600 ମିମି, 800 ମିମି ଏବଂ 1,000 ମିମି) ସମ୍ପୂର୍ଣ୍ଣ 0-20 ମିମି ପରିସରକୁ ପ୍ରତି ମିନିଟରେ 80 କଟ୍ ରେ କାଟିଥାଏ, ଯାହାର ସର୍ଭୋ ଫିଡିଂ ସଠିକତା 0.1 ମିମି ହୋଇଥାଏ।ଯେହେତୁ ଚଉଡା, ଘନ ଷ୍ଟକ୍ ଅଧିକ ମୋଟର ପାୱାର ଦାବି କରେ, 800 ଏବଂ 1,000 mm ମଡେଲଗୁଡ଼ିକ 600 mm ବେଞ୍ଚରେ 1.5 kW ମୋଟର ବଦଳରେ 2.5 kW ଡ୍ରାଇଭ୍ ବହନ କରେ।
ଯେତେବେଳେ ଏକ କର୍ମଶାଳା ହାତ କାଟିବା ଠାରୁ ସ୍ୱୟଂଚାଳିତ ହେବା ପର୍ଯ୍ୟନ୍ତ ଗତି କରେ, ପ୍ରଥମ ପ୍ରଶ୍ନ ହେଉଛି ଯେ ଗୋଟିଏ ମେସିନ୍ ସମ୍ପୂର୍ଣ୍ଣ ସିଟ୍ ଇନଭେଣ୍ଟରୀକୁ କଭର କରିବ କି ନାହିଁ। ମେସିନ୍ ଦୁଇଟି ସଂଖ୍ୟା ଦ୍ୱାରା ନିର୍ଦ୍ଦିଷ୍ଟ ହୋଇଥାଏ: ସର୍ବାଧିକ ଘନତା ଏବଂ ସର୍ବାଧିକ ପ୍ରସ୍ଥ। ସେହି ଦୁଇଟି ସଂଖ୍ୟା ଆପଣ କାଟିଥିବା ଅନ୍ୟ ସବୁକିଛିର କ୍ଷମତା ଆବରଣକୁ ପରିଭାଷିତ କରେ।
ଏହି ଗାଇଡ୍ ଯାଞ୍ଚ ହୋଇଥିବା CNC ନିର୍ଦ୍ଦିଷ୍ଟକରଣରୁ ସେହି ପରିସରକୁ ମ୍ୟାପ୍ କରେ ଏବଂ ଏକ ପାଞ୍ଚ-ପଦକ୍ଷେପ ମଡେଲ୍-ଚୟନ କାର୍ଯ୍ୟପ୍ରଣାଳୀ ସହିତ ଶେଷ ହୁଏ।
ଏକ ରବର ସିଟ୍ କଟିଂ ମେସିନ୍ କେତେ ଘନତା ପରିସରକୁ ନିୟନ୍ତ୍ରଣ କରିପାରିବ?
CNC ପ୍ଲାଟଫର୍ମ ଏକ ନିରନ୍ତର 0-20 ମିମି ଘନତା ପରିସରକୁ କାଟିଥାଏ, ଏବଂ ସେହି ପରିସର ପ୍ରସ୍ଥ ମଡେଲଗୁଡ଼ିକ ମଧ୍ୟରେ ପରିବର୍ତ୍ତନ ହୁଏ ନାହିଁ।ତିନୋଟି ବେଞ୍ଚ ପ୍ରତି ମିନିଟ୍ରେ 80 କଟ୍ରେ ସମାନ 0-20 ମିମି ସ୍ପାନ୍ ସିୟର କରେ, ତେଣୁ ଗୋଟିଏ ମେସିନ୍ ଦ୍ୱିତୀୟ ଥର କ୍ରୟ ନକରି ପତଳା ଫିଲ୍ମ, ମଧ୍ୟମ-ପରିସର ଗାସ୍କେଟ୍ ଷ୍ଟକ୍ ଏବଂ ମୋଟା ସ୍ଲାବ୍କୁ କଭର୍ କରେ।
ଛୁରୀଟି ଏକ ସ୍ୱତନ୍ତ୍ର ଷ୍ଟିଲ୍ ବ୍ଲେଡ୍ ଯାହାର ଏକ ବେଭେଲ୍-ପ୍ରକାର ସିଅର୍ ଡିଜାଇନ୍ ଅଛି। କାରଣ ବେଭେଲ୍ ବ୍ଲେଡ୍ ଷ୍ଟକ୍ ଭିତରକୁ ପ୍ରବେଶ କରିବା ସମୟରେ ଘର୍ଷଣ ହ୍ରାସ କରେ, କାଟିଗୁଡ଼ିକ ସାରା ପରିସର ମଧ୍ୟରେ ସଫା ରହେ ଏବଂ ବ୍ଲେଡ୍ ଧୀରେ ପିନ୍ଧିଥାଏ। ସ୍ଲାଇଡରଟି CNC ମେସିନ୍-ଟୁଲ୍ ଗ୍ରେଡର ଉଚ୍ଚ-ସଠିକତା ରେଖା ଗାଇଡ୍ ରେଲ୍ ଉପରେ ଚାଲିଥାଏ, ଯାହା ଫଳରେ କଟ୍ ମୁହଁଗୁଡ଼ିକ 20 mm ସ୍ଲାବ୍ରେ ମଧ୍ୟ ବର୍ଗାକାର ରହେ।
| ମଡେଲ୍ (ବେଞ୍ଚ ପ୍ରସ୍ଥ) | କଟିଂ ମୋଟେଇ | ସିଅର ଲମ୍ବ | କଟିଂ ହାର | ମୋଟର | ନିଟ୍ ଓଜନ | ପରିମାପ (ମିମି) |
|---|---|---|---|---|---|---|
| ୬୦୦ ମିମି | ୦-୨୦ ମିମି | ୦-୧୦୦୦ ମିମି | 80 କଟ୍/ମିନିଟ୍ | ୧.୫ କିଲୋୱାଟ-୬ | ୪୫୦ କିଲୋଗ୍ରାମ | ୧୧୦୦ x ୧୪୦୦ x ୧୨୦୦ |
| ୮୦୦ ମିମି | ୦-୨୦ ମିମି | ୦-୧୦୦୦ ମିମି | 80 କଟ୍/ମିନିଟ୍ | ୨.୫ କିଲୋୱାଟ-୬ | ୬୦୦ କିଲୋଗ୍ରାମ | ୧୩୦୦ x ୧୪୦୦ x ୧୨୦୦ |
| ୧୦୦୦ ମିମି | ୦-୨୦ ମିମି | ୦-୧୦୦୦ ମିମି | 80 କଟ୍/ମିନିଟ୍ | ୨.୫ କିଲୋୱାଟ-୬ | ୧୨୦୦ କିଲୋଗ୍ରାମ | ୧୫୦୦ x ୧୪୦୦ x ୧୨୦୦ |
ଉତ୍ସ: CNC ରବର ଷ୍ଟ୍ରିପ୍ କଟିଂ ମେସିନ୍ (ଅନୁକୂଳନୀୟ ଧାତୁ), xmxcjrubber.com ପାଇଁ ନିର୍ମାତାଙ୍କ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ।
କ୍ଷମତା ମଧ୍ୟ ସାମଗ୍ରୀ ଉପରେ ନିର୍ଭର କରେ: ପ୍ଲାଟଫର୍ମ ପ୍ରାକୃତିକ ରବର, ସିନ୍ଥେଟିକ୍ ରବର, ପ୍ଲାଷ୍ଟିକ୍ ଏବଂ କିଛି କଠୋରତା ଧାତୁକୁ ଷ୍ଟ୍ରିପ୍, ବ୍ଲକ୍ ଏବଂ ଫିଲାମେଣ୍ଟରେ କାଟିଥାଏ। 12-20 ମିମି ଶେଷ ଭାଗରେ କଠିନ ଯୌଗିକଗୁଡ଼ିକ ଛୁରୀ ଉପରେ ଅଧିକ ଝୁଙ୍କିଥାଏ, ତେଣୁ 2.5 kW ମଡେଲଗୁଡ଼ିକ ସ୍ଥାୟୀ ଘନ-ଷ୍ଟକ୍ କାର୍ଯ୍ୟ ପାଇଁ ସୁରକ୍ଷିତ ପସନ୍ଦ।
| ଘନତା ବ୍ୟାଣ୍ଡ | ସାଧାରଣ କଟିଂ ଆଚରଣ | କଣ ଦେଖିବାକୁ ହେବ |
|---|---|---|
| ୦-୩ ମିମି (ଫିଲ୍ମ ଏବଂ ପତଳା ସିଟ୍) | ସବୁଠାରୁ ସଫା କିଆରି, ସର୍ବନିମ୍ନ ଛୁରୀ ଲୋଡ୍ | ଫିଡରରେ ଧାରକୁ ଉଠାଇବା ପାଇଁ ସିଟ୍ କର୍ଲ କିମ୍ବା ଷ୍ଟାଟିକ୍ କ୍ଲିଙ୍ଗ୍ |
| ୩-୧୨ ମିମି (ମଧ୍ୟମ-ପରିସର ଷ୍ଟକ୍) | ଭଲ କଥା; ସମ୍ପୂର୍ଣ୍ଣ 80 କଟ୍/ମିନିଟ୍ ଜାରି ରହିଛି | ବେଭଲ୍ ବ୍ଲେଡ୍ ଧାରୁଆ ରଖନ୍ତୁ; କ୍ଲାମ୍ପ ଚାପ ସୁନିଶ୍ଚିତ କରନ୍ତୁ |
| ୧୨-୨୦ ମିମି (ଘୁଞ୍ଚା ସ୍ଲାବ୍) | ପୂର୍ଣ୍ଣ କ୍ଷମତା, ଦ୍ରୁତ ଛୁରୀ ପିନ୍ଧିବା | 2.5 kW ମଡେଲ ବ୍ୟବହାର କରନ୍ତୁ; କଠୋର କ୍ଲାମ୍ପିଂ କୋଣିଆ କଟ୍ ରୋକିଥାଏ |
ବ୍ୟାଣ୍ଡ ଆଚରଣ ଆମର ଅଭିଜ୍ଞତାରୁ ପ୍ରଦାନ କରାଯାଇଥିବା ପ୍ରକଳ୍ପଗୁଡ଼ିକରେ ସାଧାରଣ ମୂଲ୍ୟଗୁଡ଼ିକୁ ପ୍ରତିଫଳିତ କରେ।
ଘନତା ପାଇଁ ହେଡରୁମ୍ ନିୟମ
ଯଦି ଆଜି ଆପଣଙ୍କର ସବୁଠାରୁ ଘନ ଚାଦର 15 ମିମି, ତେବେ 15 ମିମି ମେସିନ୍ କିଣନ୍ତୁ ନାହିଁ। 20 ମିମି କ୍ଷମତା ନିର୍ଦ୍ଦିଷ୍ଟ କରନ୍ତୁ ଯାହା ଦ୍ଵାରା ଯୌଗିକ ପରିବର୍ତ୍ତନ ଆପଣଙ୍କୁ କେବେବି ସୀମା ଅତିକ୍ରମ କରାଇବ ନାହିଁ।
ମେସିନ୍ କେତେ ଚଉଡ଼ା କାଟିପାରିବ? ପ୍ରସ୍ଥ କ୍ଷମତା ବ୍ୟାଖ୍ୟା କରାଯାଇଛି
କାର୍ଯ୍ୟ ପ୍ରସ୍ଥ ତିନୋଟି ପଦକ୍ଷେପରେ ବେଞ୍ଚ ଦ୍ୱାରା ସ୍ଥିର କରାଯାଏ —600 ମିମି, 800 ମିମି ଏବଂ 1,000 ମିମି କାର୍ଯ୍ୟ ପ୍ରସ୍ଥ, ପ୍ରତ୍ୟେକର 0-1,000 ମିମି ସିୟର ଲମ୍ବ।ବେଞ୍ଚର ପ୍ରସ୍ଥ ଆସୁଥିବା ସିଟ୍ କେତେ ଚଉଡ଼ା ହୋଇପାରେ ତାହା ସୀମିତ କରେ; ସିୟର ଲମ୍ବ ପ୍ରତ୍ୟେକ ସମାପ୍ତ ଷ୍ଟ୍ରିପ୍, ବ୍ଲକ୍ କିମ୍ବା ଫିଲାମେଣ୍ଟ କେତେ ସମୟ ଚାଲିପାରିବ ତାହା ସୀମିତ କରେ।
ପ୍ରସ୍ଥ ମେସିନ୍ ସ୍କେଲ୍ କୁ ଚଲାଇଥାଏ। 600 ମିମି ବେଞ୍ଚରୁ 1,000 ମିମି ବେଞ୍ଚକୁ ଯିବା ପାଇଁ ମୋଟ ଓଜନ 450 କିଲୋଗ୍ରାମରୁ 1,200 କିଲୋଗ୍ରାମ ହୋଇଥାଏ, କାରଣ ଫ୍ରେମ୍, ଗାଇଡ୍ ରେଲ୍ ଏବଂ ସିଅର୍ ବିମ୍ ସବୁ ପ୍ରଶସ୍ତ ସ୍ପାନ୍ ରେ କଠୋରତା ରଖିବା ପାଇଁ ବଢ଼ନ୍ତି। ତେଣୁ ପ୍ରସ୍ଥ ଅପଗ୍ରେଡ୍ କିଣିବା, ପଠାଇବା ଏବଂ ସଂସ୍ଥାପନ କରିବା ପାଇଁ ଅଧିକ ଖର୍ଚ୍ଚ ହୁଏ, ତେଣୁ ପ୍ରଥମ ଥର ପାଇଁ ସଠିକ୍ ଭାବରେ ବାଛିବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ।
୧୦୦୦ ମିମିରୁ ଅଧିକ ଚଉଡ଼ା ସିଟ୍ ପାଇଁ, ମାନକ କାର୍ଯ୍ୟପ୍ରଣାଳୀ ଦୁଇ-ସ୍ତରୀୟ: ସିଟ୍କୁ ବେଞ୍ଚ ପ୍ରସ୍ଥକୁ ହ୍ରାସ କରନ୍ତୁରବର ସ୍ଲିଟର କାଟିବା ମେସିନ୍, ତା'ପରେ CNC ବେଞ୍ଚରେ ଲେନଗୁଡ଼ିକୁ ଲମ୍ବ ପର୍ଯ୍ୟନ୍ତ କ୍ରସ୍-କାଟ୍ କରନ୍ତୁ। ଦୁଇଟି ଡାହାଣ ଆକାରର ମେସିନ୍ ଗୋଟିଏ ଓଭରଲୋଡେଡ୍ ମେସିନକୁ ପଛରେ ପକାଇଥାଏ, କାରଣ ଏକ ସଂକୀର୍ଣ୍ଣ ବେଞ୍ଚରେ ଅଧିକ ଆକାରର ସିଟ୍ ଜୋରଜବରଦସ୍ତି କରିବା ଦ୍ୱାରା ସ୍କୁଏଡ୍ କଟ୍ ଏବଂ ଫିଡର ଜାମ୍ ସୃଷ୍ଟି ହୁଏ।
20% ଓସାର ନିୟମ
ଏକ ମଡେଲ୍ ବାଛିବା ପୂର୍ବରୁ ଆପଣଙ୍କର ସର୍ବାଧିକ ଚଉଡ଼ା ସିଟ୍ ଉପରେ ପ୍ରାୟ 20% ଚଉଡ଼ା ହେଡରୁମ୍ ଯୋଡନ୍ତୁ। ଏକ 850 ମିମି ସର୍ବାଧିକ ସିଟ୍ 1,000 ମିମି ବେଞ୍ଚକୁ ସୂଚିତ କରେ, ଏହାର ସୀମାରେ ଥିବା 800 ମିମି ବେଞ୍ଚକୁ ନୁହେଁ।
ଘନତା ଏବଂ ପ୍ରସ୍ଥ କିପରି ପରସ୍ପର ସହିତ କ୍ରିୟାଶୀଳ ହୁଏ: ପ୍ରକୃତ କ୍ଷମତା ଲଫାଫା
ମୋଟେଇ ଏବଂ ପ୍ରସ୍ଥ ସ୍ୱାଧୀନ ସୀମା ନୁହେଁ; ସେମାନେ ଗୋଟିଏ କ୍ଷମତା ଆବରଣରେ ମିଶିଯାଆନ୍ତି। ମୋଟର ଟେବୁଲ ଏହା ଦର୍ଶାଉଛି: 1.5 kW ଡ୍ରାଇଭ୍ 600 mm ବେଞ୍ଚକୁ ସେବା ପ୍ରଦାନ କରେ, ଯେତେବେଳେ ଉଭୟ ପ୍ରଶସ୍ତ ବେଞ୍ଚକୁ 2.5 kW ଆବଶ୍ୟକ ହୁଏ।ଯେହେତୁ କ୍ରସ୍-ସେକ୍ସନ୍ କଟାଯିବା ସହିତ ସିଅର୍ ଫୋର୍ସ ବୃଦ୍ଧି ପାଏ (ଚଉଡ଼ା ଘନତା ଦ୍ୱାରା ଗୁଣିତ ହୁଏ), ସବୁଠାରୁ ଚଉଡ଼ା, ଘନ କାମଗୁଡ଼ିକ ଛୁରୀ ଏବଂ ଫ୍ରେମ୍କୁ ସବୁଠାରୁ ଅଧିକ ଲୋଡ୍ କରେ।
ପ୍ରକୃତ ଅର୍ଡରଗୁଡ଼ିକ କେଉଁଠାରେ ପହଞ୍ଚିଥାଏ? ଗତ ତିନି ବର୍ଷ ମଧ୍ୟରେ ପ୍ରଦାନ କରାଯାଇଥିବା ପ୍ରକଳ୍ପଗୁଡ଼ିକରେ, ପ୍ରାୟ 70% ସିଟ୍ ଅର୍ଡର 3 ମିମି ଏବଂ 12 ମିମି ମୋଟେଇ ମଧ୍ୟରେ ପଡ଼ିଛି, ଏବଂ ପ୍ରାୟ 80% 800 ମିମି ଓସାରରେ କିମ୍ବା ତା’ଠାରୁ କମ୍ ରହିଛି (ଆମର ଅଭିଜ୍ଞତାରୁ ସାଧାରଣ ମୂଲ୍ୟ)। ସେଥିପାଇଁ 800 ମିମି ମଡେଲ୍ ହେଉଛି ସବୁଠାରୁ ଅନୁରୋଧିତ ବିନ୍ୟାସ: ଏହା 600 କିଲୋଗ୍ରାମରେ 2.5 kW ମୋଟର ସହିତ ଏନଭେଲ୍ପର ମଧ୍ୟ-ପରିସରକୁ କଭର୍ କରେ।
ସଠିକତା ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଧରି ରଖେ। ସର୍ଭୋ ଫିଡିଂ ସିଷ୍ଟମ୍ ଟଚ୍-ସ୍କ୍ରିନ୍ ପ୍ୟାନେଲରେ ସ୍ୱୟଂଚାଳିତ ଗଣନା ଏବଂ ଆଲାର୍ମ କାର୍ଯ୍ୟ ସହିତ ଷ୍ଟକ୍କୁ 0.1 ମିମିରେ ସ୍ଥାନିତ କରେ। ଯଦି ସିଧା କଟ୍ ଉପରେ ଆପଣଙ୍କର ସହନଶୀଳତା 0.1 ମିମି ଠାରୁ ଅଧିକ ହୁଏ, ତେବେ ଉତ୍ତର ହେଉଛି ଏକ ପ୍ରୋଫାଇଲ୍ ମେସିନ୍:XCJ-QGJ2-180# ରବର ଗାସ୍କେଟ କଟିବା ମେସିନ୍୧-୨୦ ମିମି ଷ୍ଟକ୍ ରୁ ରିଙ୍ଗ୍ ଏବଂ ପ୍ରୋଫାଇଲ୍ ହୋଇଥିବା ଅଂଶଗୁଡ଼ିକରେ ୦.୦୫ ମିମି ସଠିକତା (ସର୍ଭୋ ୦.୦୧ ମିମି, ଲିଡ୍ ସ୍କ୍ରୁ ୦.୦୨ ମିମି) ଧରିଥାଏ।
ଆପଣଙ୍କ ସିଟ୍ଗୁଡ଼ିକୁ ସଠିକ୍ ମେସିନ୍ ସହିତ ମେଳ କରିବା ପାଇଁ ପାଞ୍ଚଟି ପଦକ୍ଷେପ
ଏକ ଉଦ୍ଧୃତି ଅନୁରୋଧ କରିବା ପୂର୍ବରୁ ଏହି କ୍ରମ ବ୍ୟବହାର କରନ୍ତୁ, କାରଣ ଏହା ଏକ ଅସ୍ପଷ୍ଟ ଅଂଶ ଚିତ୍ରକୁ ଏକ ସଠିକ ମଡେଲ୍ ପସନ୍ଦରେ ପରିଣତ କରେ:
- ତୁମର ସିଟ୍ ଲଫାଫାକୁ ତାଲିକାଭୁକ୍ତ କର।ଆଜିର ସର୍ବାଧିକ ବିକ୍ରି ହେଉଥିବା ଅଂଶ ନୁହେଁ, ବରଂ ଆପଣ ଚଲାଉଥିବା ପ୍ରତ୍ୟେକ କମ୍ପାଉଣ୍ଡରେ ସର୍ବାଧିକ ଘନତା, ଆସୁଥିବା ସିଟ୍ ପ୍ରସ୍ଥ ଏବଂ ସମାପ୍ତ ଅଂଶର ଲମ୍ବ ରେକର୍ଡ କରନ୍ତୁ।
- 20% ଓସାର ହେଡରୁମ୍ ଯୋଡନ୍ତୁ।ଉପରୋକ୍ତ ନିୟମଟି ସର୍ବାଧିକ ଚଉଡ଼ା ସିଟ୍ରେ ପ୍ରୟୋଗ କରନ୍ତୁ, ଏବଂ ଅନୁରୂପ ବେଞ୍ଚ ନିଶ୍ଚିତ କରନ୍ତୁ: 600 ମିମି, 800 ମିମି କିମ୍ବା 1,000 ମିମି।
- ମୋଟର ପାୱାର ବିରୁଦ୍ଧରେ ଘନତା ବ୍ୟାଣ୍ଡ ଯାଞ୍ଚ କରନ୍ତୁ।ଯଦି ଅଧିକାଂଶ କାମ 12 mm ଏବଂ 20 mm ମଧ୍ୟରେ ଥାଏ, ତେବେ 2.5 kW ମଡେଲ୍ ବାଛନ୍ତୁ; ପତଳା ଏବଂ ମଧ୍ୟମ-ପରିସର ଷ୍ଟକ୍ ପାଇଁ 1.5 kW ଡ୍ରାଇଭ୍ ସଂରକ୍ଷିତ କରନ୍ତୁ।
- ଆପଣଙ୍କର ସଠିକତା ଆବଶ୍ୟକତା ଯାଞ୍ଚ କରନ୍ତୁ।ସିଧା ସିଅର୍ କଟ୍ 0.1 ମିମି ଫିଡିଂ ସଠିକତାରେ ଚାଲିଥାଏ; 0.1 ମିମି ତଳେ ପ୍ରୋଫାଇଲ୍ କିମ୍ବା ରିଙ୍ଗ କାମ ପାଇଁ 0.05 ମିମି ଗାସ୍କେଟ କଟିଂ ପ୍ଲାଟଫର୍ମ ଆବଶ୍ୟକ।
- ସାମଗ୍ରୀ ଏବଂ ସ୍ୱତନ୍ତ୍ର ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ନିଶ୍ଚିତ କରନ୍ତୁ।ପ୍ରାକୃତିକ ରବର, ସିନ୍ଥେଟିକ୍ ରବର, ପ୍ଲାଷ୍ଟିକ୍ ଏବଂ କିଛି ଧାତୁ ସବୁ CNC ଲାଇନରେ କଟାଯାଇଥାଏ, ଏବଂ ମାନକ ଟେବୁଲ ବାହାରେ ଲଫାପା ପାଇଁ ସ୍ୱତନ୍ତ୍ର ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଉପଲବ୍ଧ।
ଲଫାଫର ଚରମ ସୀମାରେ କଟା ସମସ୍ୟା ନିର୍ଣ୍ଣୟ
ଅଧିକାଂଶ କଟ୍ ତ୍ରୁଟି ଏକ କ୍ଷମତା ସୀମା ନିକଟରେ କାର୍ଯ୍ୟ କରିବା ପାଇଁ ପଛକୁ ଫେରିଯାଏ, ତେଣୁ ଏହି ସାରଣୀଟି ସୃଷ୍ଟି କରିବା ଏବଂ ସମାଧାନ କରିବା ପାଇଁ ସବୁଠାରୁ ସାଧାରଣ ଧାର ତ୍ରୁଟିଗୁଡ଼ିକୁ ମ୍ୟାପ୍ କରେ:
| ସମସ୍ୟା | ସମ୍ଭାବ୍ୟ କାରଣ | ସମାଧାନ |
|---|---|---|
| କଟା ଧାରରେ ଗଦା କିମ୍ବା ଟାଣ ଚିହ୍ନ | ବେଭଲ୍ ବ୍ଲେଡ୍ ପିନ୍ଧିଯାଇଛି; ସିଅର୍ ସମୟରେ ଘର୍ଷଣ ବୃଦ୍ଧି ପାଉଛି | ସ୍ୱତନ୍ତ୍ର ଷ୍ଟିଲ୍ ଛୁରୀକୁ ପୁନଃ ଧାର କରନ୍ତୁ କିମ୍ବା ବଦଳାନ୍ତୁ |
| ଘନ ଷ୍ଟକ୍ ଉପରେ ଏଜ୍ ସ୍ମିୟର କିମ୍ବା ମେଲ୍ଟ କରନ୍ତୁ | ୧୨-୨୦ ମିମି ଯୌଗିକ ପାଇଁ ଷ୍ଟ୍ରୋକ୍ ହାର ଅତ୍ୟଧିକ ଅଧିକ | କଟିଂ ହାର ହ୍ରାସ କରନ୍ତୁ; ଯାଞ୍ଚ କରନ୍ତୁ ଯେ 2.5 kW ମଡେଲ ବ୍ୟବହାରରେ ଅଛି କି ନାହିଁ। |
| ୦.୧ ମିମିରୁ ଅଧିକ ପରିମାଣିକ ପ୍ରବାହ | ତେଲିଆ କିମ୍ବା ଧୂଳିଳିଆ ଚାଦର ପୃଷ୍ଠରେ ରୋଲର ସ୍ଲିପ୍ ଫିଡ୍ କରନ୍ତୁ | ରୋଲର୍ ସଫା କରନ୍ତୁ; ସର୍ଭୋ ଫିଡ୍ ସିଷ୍ଟମକୁ ପୁନଃ-ଶୂନ୍ୟ କରନ୍ତୁ |
| କୋଣିଆ, ବର୍ଗାକାର ନୁହେଁ କଟ୍ | ଚାଦରଟି ସମତଳ ଭାବରେ କ୍ଲାମ୍ପ ହୋଇନାହିଁ; ଧାରକୁ ଉପରକୁ ଉଠାଇ କୁଞ୍ଚିତ କରନ୍ତୁ | ଷ୍ଟକ୍କୁ ଚପଟା କରନ୍ତୁ ଏବଂ କ୍ଲାମ୍ପ ଚାପ ବୃଦ୍ଧି କରନ୍ତୁ |
| ସିଟ୍ ପ୍ରସ୍ଥ ଅପେକ୍ଷା ସଙ୍କୁଚିତ କଟେ | ଚାଦରଟି ବେଞ୍ଚ ଉପରେ ଝୁଲୁଛି; ଭୁଲ ମଡେଲ ବାଛିଛି | ଏକ ବେଞ୍ଚ ଆକାର କିମ୍ବା ପ୍ରି-ସ୍ଲିଟ୍ ଚଉଡା ଷ୍ଟକ୍ ବଢ଼ାନ୍ତୁ |
ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତାରେ ଆମର ଅଭିଜ୍ଞତାରୁ ଡାଏଗ୍ନୋସିସ୍ ଯୋଡ଼ା ହେଉଛି ସାଧାରଣ ମୂଲ୍ୟ।
କ୍ଷମତା ଏବଂ ଅପରେଟର ସୁରକ୍ଷା ଏଠାରେ ଏକତ୍ର ଇଞ୍ଜିନିୟର କରାଯାଇଛି: ମେସିନଟି ଏକ ଛୁରୀ କଟିଂ ଏଜ ସେନ୍ସର, ଫିଡ୍ ରୋଲର ସେନ୍ସର ଏବଂ ଏକ ସୁରକ୍ଷା ଦ୍ୱାର ଇଣ୍ଟରଲକ୍ ବହନ କରେ। ସୁରକ୍ଷା ଦାୟିତ୍ୱ ପାଇଁ, OSHA ରମେସିନ୍ ଗାର୍ଡିଂ ମାର୍ଗଦର୍ଶନଅଧିକାଂଶ ଅଡିଟରମାନେ ଯେଉଁ ସନ୍ଦର୍ଭ ପ୍ରୟୋଗ କରନ୍ତି, ଏବଂ ଏକISO 9000 ପରିବାରଗୁଣବତ୍ତା ପ୍ରଣାଳୀ ଏହି ଆବରଣଗୁଡ଼ିକ ଉପରେ ନିର୍ଭର କରୁଥିବା ରକ୍ଷଣାବେକ୍ଷଣ ଶୃଙ୍ଖଳାକୁ ବଜାୟ ରଖେ।
ନିଷ୍କର୍ଷ: ଅଂଶ ନୁହେଁ, ଲଫାଫା କିଣନ୍ତୁ
୦-୨୦ ମିମି ଗୁଣନ ୧୦୦୦ ମିମି କ୍ଷମତା ବିଶିଷ୍ଟ ଏକ ଲଫାପା ଗୋଟିଏ କ୍ରୟରେ ଅଧିକାଂଶ ରବର ସିଟ୍ କାମକୁ କଭର୍ କରିଥାଏ।ବେଞ୍ଚକୁ ଆପଣଙ୍କର ସର୍ବାଧିକ ଚଉଡା ସିଟ୍ ସହିତ 20% ମେଳ କରନ୍ତୁ, ମୋଟରକୁ ଘନତା ବ୍ୟାଣ୍ଡ ଅନୁସରଣ କରିବାକୁ ଦିଅନ୍ତୁ, ଏବଂ ସହନଶୀଳତା ଆବଶ୍ୟକ ହେଲେ କେବଳ 0.05 ମିମି ପ୍ରୋଫାଇଲ୍ ମେସିନ୍ ପାଖକୁ ପାଦ ଦିଅନ୍ତୁ। ଯେହେତୁ ତିନୋଟି ମଡେଲ୍ ସମାନ ସିଅର୍ ଲମ୍ବ, ହାର ଏବଂ ସଠିକତା ଅଂଶୀଦାର କରନ୍ତି, ପରେ ପ୍ରସ୍ଥ ଅପଗ୍ରେଡ୍ ଅର୍ଥ ହେଉଛି ଗୋଟିଏ ମେସିନ୍ ପରିବର୍ତ୍ତନ କରିବା, ଲାଇନ୍ ପୁନଃଇଞ୍ଜିନିୟରିଂ ନୁହେଁ।
ସମୀକ୍ଷା କରନ୍ତୁରବର କଟିବା ମେସିନ୍ ବର୍ଗକିମ୍ବା ଆମକୁ ଆପଣଙ୍କର ସିଟ୍ ଇନଭେଣ୍ଟରୀ ତାଲିକା ପଠାନ୍ତୁ - ଆମର ଇଞ୍ଜିନିୟରିଂ ଦଳ ଏହାକୁ କ୍ଷମତା ସାରଣୀ ସହିତ ମ୍ୟାପ୍ କରିବେ ଏବଂ ସ୍ୱତନ୍ତ୍ର ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସମେତ ସଠିକ୍ ମଡେଲ୍ ନିଶ୍ଚିତ କରିବେ।
ସମ୍ବନ୍ଧିତ ଉପକରଣ ସୂଚନା
•CNC ରବର ଷ୍ଟ୍ରିପ୍ କଟିଙ୍ଗ ମେସିନ୍ (ଅନୁକୂଳନୀୟ ଧାତୁ)— ଏହି ପ୍ରବନ୍ଧରେ କ୍ଷମତା ସାରଣୀ ପଛରେ ଥିବା 600/800/1,000 mm ପ୍ଲାଟଫର୍ମ।
•ରବର୍ ସ୍ଲିଟର୍ କଟିଂ ମେସିନ୍— ବେଞ୍ଚ ଅପେକ୍ଷା ଚଉଡା ଚାଦର ପାଇଁ ପ୍ରଥମ ପର୍ଯ୍ୟାୟ ପ୍ରସ୍ଥ ହ୍ରାସ।
•ରବର ଗାସ୍କେଟ କଟିବା ମେସିନ୍ XCJ-QGJ2-180#— ୧-୨୦ ମିମି ଷ୍ଟକ୍ ରୁ ରିଙ୍ଗ ଏବଂ ସିଲ୍ ପାଇଁ ୦.୦୫ ମିମି ପ୍ରୋଫାଇଲ୍ ସଠିକତା।
•ସିଲିକନ୍ କଟିଙ୍ଗ ମେସିନ୍ ବର୍ଗ— ସମର୍ପିତ ସିଲିକନ୍ ସିଟ୍ ଏବଂ ପ୍ରୋଫାଇଲ୍ କଟିଙ୍ଗ ଲାଇନ।
ପ୍ରାୟତଃ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ: ରବର ସିଟ୍ କାଟିବା କ୍ଷମତା
ଏକ ରବର ସିଟ୍ କଟିଙ୍ଗ ମେସିନ୍ ସର୍ବାଧିକ କେତେ ଘନତା କାଟିପାରିବ?
ମେସିନ୍ କେତେ ସିଟ୍ ପ୍ରସ୍ଥ ପରିଚାଳନା କରିପାରିବ?
କାର୍ଯ୍ୟ ପ୍ରସ୍ଥ ତିନୋଟି ପର୍ଯ୍ୟାୟରେ ଆସିଥାଏ: 600 mm, 800 mm ଏବଂ 1,000 mm, ପ୍ରତ୍ୟେକଟିରେ 0-1,000 mm ସିୟର ଲମ୍ବ ସହିତ ସମାପ୍ତ ଖଣ୍ଡ ପାଇଁ। ଆପଣଙ୍କ ବେଞ୍ଚଠାରୁ ଚଉଡ଼ା ସିଟଗୁଡ଼ିକୁ ପ୍ରଥମେ ଏକ ରବର ସ୍ଲିଟର କଟିଂ ମେସିନରେ ହ୍ରାସ କରାଯିବା ଉଚିତ, ତା'ପରେ CNC ପ୍ଲାଟଫର୍ମରେ ଲମ୍ବ ପର୍ଯ୍ୟନ୍ତ କ୍ରସ୍-କଟ୍ କରାଯିବା ଉଚିତ।
ଗୋଟିଏ ମେସିନ୍ କ’ଣ ପତଳା ଏବଂ ଘନ ରବର ସିଟ୍ ଉଭୟକୁ କାଟିପାରିବ?
ରବର ସିଟ୍ କାଟିବା ମେସିନ୍ କେତେ ସଠିକ୍?
ଏହା ସିଲିକନ୍ ସିଟ୍ ମଧ୍ୟ କାଟିପାରିବ କି?
ସିଟ୍ ପ୍ରସ୍ଥ ମୁଁ କେଉଁ ମଡେଲ କିଣିବା ଉଚିତ ତାହା ଉପରେ କିପରି ପ୍ରଭାବ ପକାଇବ?
ଜିଆମେନ ଜିଙ୍ଗଚାଙ୍ଗଜିଆ ନନ୍-ଷ୍ଟାଣ୍ଡାର୍ଡ ଅଟୋମେସନ ଇକ୍ୟୁପମେଣ୍ଟ କୋ., ଲିମିଟେଡ୍
ଫ୍ଲୋର 1, ବିଲଡିଂ 13, ହୁଲି ଇଣ୍ଡଷ୍ଟ୍ରିଆଲ୍ ପାର୍କ, ମେକ୍ସିଡାଓ, ଟୋଙ୍ଗାନ୍, ଜିଆମେନ୍ ଚାଇନା |
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
ପ୍ରକାଶିତ: ଅକ୍ଟୋବର ୨୦୨୬ | ଶେଷ ଯାଞ୍ଚ: ଅକ୍ଟୋବର ୨୦୨୬
ପୋଷ୍ଟ ସମୟ: ଅକ୍ଟୋବର-୧୩-୨୦୨୬